
原廠通知
IEST / 2026年11月份電子報-分析硫化物複合極片均勻性的新方法
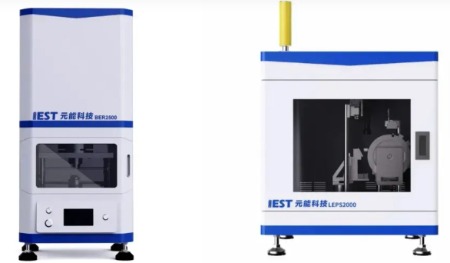
(圖 1:(a) IEST BER2500 極片電阻分析儀;(b) IEST LEPS2000 自動極片粉末採樣系統)
摘要
硫化物全固態電池中的複合極片均勻性,可透過測量極片電阻隨厚度的變化來進行評估:在分散良好的極片中,電阻率在整個極片深度上是恆定的,因此電阻應與厚度呈線性比例關係;而分散不良則會產生非線性關係。本文提出了一種基於 IEST LEPS2000 自動極片粉末採樣系統 與 IEST BER2500 極片電阻分析儀聯用的分析方法。該方法可以微米級的受控層次剝離極片塗層,並在每次剝離後的剩餘厚度下測量貫穿厚度方向(縱向)的電阻。藉由將所得的「電阻-厚度」曲線與理想的線性關係進行對比,即可揭示濕法塗佈硫化物複合極片中的分散不均勻程度。此結果並透過感應耦合電漿(ICP)分析每次剝離下來的粉末中硫化物電解質的特徵元素,進行了交叉驗證。
濕法塗佈製程對全固態電池之重要性
在目前為硫化物全固態電池開發的各種製造路徑中,濕法塗佈(漿料塗佈)被廣泛認為是最具工業化前景的路徑。這是因為它具有良好的薄膜均勻性、可控的厚度,並且與現今鋰離子電池製造類似,能與連續的捲對捲(roll-to-roll)生產相兼容。其核心技術挑戰在於,硫化物複合極片必須透過將硫化物固態電解質直接混合到極片中,來構建連續的離子傳輸通道,從而形成由活性物質、固態電解質、導電劑和粘結劑組成的四相系統。然而,在現行的濕法黏著劑配方中,電解質和粘結劑在塗佈和乾燥過程中可能會在深度方向上產生明顯的分布梯度,這將嚴重影響整個極片深度方向上的離子與電子傳輸。
核心挑戰
關於硫化物複合極片中粘結劑和電解質的分散行為,仍有許多方面尚不明確:例如黏著劑如何溶解在這些配方中常用的低極性溶劑中、它與硫化物顆粒之間如何產生機械與化學相互作用,以及在塗佈和乾燥過程中,粘結劑與電解質如何在顆粒表面及特定方向上進行分布。過去為液態電解質電池開發的成熟分散分析方法(如 Zeta 電位、流變學和原位成像),尚未在硫化物複合系統中得到明確的適用性驗證。隨著硫化物全固態電池容量的擴大,極片的面積和厚度都會增加,這會放大任何塗佈分散的不均勻性:大面積極片中的不均勻分散會導致局部內阻差異、熱點和短路;而在較厚的極片中,黏著劑和電解質的分布梯度會變得更加明顯,進一步阻礙離子和電子在極片深度方向上的傳輸。
液態電池的分散評估方法可直接轉移到硫化物系統之分析?
由於已建立的液態電池分散分析方法對硫化物複合系統的適用性尚未明確,因此接下來面臨一個實際問題:如何評估濕法硫化物極片的塗佈分散均勻性,以及如何在生產過程中監控塗佈品質?元能科技(IEST Instrument)的極片電阻分析儀配合自動極片粉末刮削器(採樣系統)的方法:透過在一系列受控的極片厚度下測量電阻率,並繪製出厚度與電阻率的關係圖,進而評估其實際曲線與理想、均勻分散的線性關係之間的偏差程度,為傳統靜態、單點測試方法提供了一種替代方案。
IEST 的測試設備
本方法使用元能科技(IEST Instrument)的兩套系統:
- 自動極片粉末採樣系統(型號:IEST LEPS2000):能夠以微米級的增量精確剝離塗層,為厚極片或多層塗佈極片的分析提供具備一致性的樣本。
- 極片電阻分析儀(型號:IEST BER2500):結合高精度壓力控制系統,可直接測量極片樣本真實的貫穿厚度方向(垂直)電阻。
測試原理
測試原理如圖 2 所示。首先在原始塗佈的極片(a)上測量電阻,該極片包含集流體銅箔(Cu foil)上的活性物質、LPSCl 硫化物電解質、黏著劑和 VGCF 導電添加劑。接著,自動粉末刮削器剝離特定厚度的塗層,並在全新顯露且變薄的極片(b)上再次測量電阻。此「刮削-測量」循環會不斷重複;圖(c)中的示意圖顯示了經過 5 次刮削後、在第 6 次電阻測量時的極片狀態。每一次的電阻測量均採用圖 3 所示的配置:由厚度測量系統、電阻測量系統和壓力控制系統共同作用於夾在樣本兩側的鍍金銅(Au@Cu)電極上,透過測量樣本兩端的電流和電壓來獲得電阻。
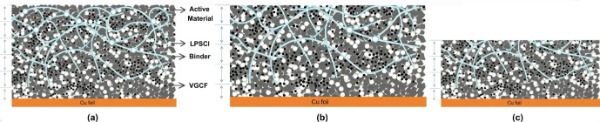
圖2. IEST LEPS2000自動電極粉末取樣系統測試原理.
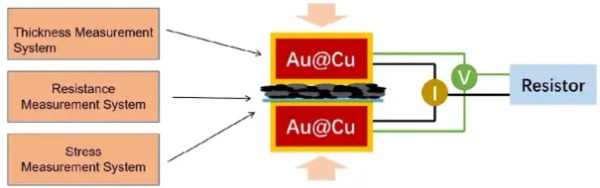
圖 3. 電極電阻測試裝置示意圖
以電阻率公式將測得的電阻與樣本的厚度聯繫起來:在固定的測試橫截面積下,如果極片分散良好,則整個極片深度方向上各處的電阻率皆相同,因此電阻與厚度應呈線性關係。將實際樣本獲得的「電阻-厚度」曲線與此理想線性關係進行對比,即可揭示真實樣本偏離完美均勻分散的程度。
此測量方法同樣適用於離子電導率測試(使用選配的離子電導率測試模組),亦可用於評估電解質的分散情況。此外,對每個刮削層剝離下來的粉末,可透過感應耦合電漿(ICP)光譜儀分析硫化物電解質的特徵元素(P、S、Cl),從而對硫化物電解質在厚度方向上的分布提供定量且獨立的量測。
與 ICP 元素分析的交叉驗證
由於每一層刮削下來的粉末都可以進行獨立分析,因此透過 ICP 測量硫化物電解質的特徵元素,提供了一種驗證電解質在塗佈和乾燥過程中是否發生長程、跨尺度遷移的方法,該方法獨立於基於電阻的測量。這兩種方法結合在一起,能更完整地描繪出固態電解質在極片深度方向上分布的均勻程度。
測試案例:三組極片樣本
使用相同的配方、塗佈厚度和塗佈速度製備了三組硫化物濕法極片:
A組(Group A):漿料使用均質機充分攪拌混合,進行單次塗佈,並使用上述的「刮削-測量」法進行逐層測量。
B組(Group B):漿料使用同一台均質機僅攪拌混合了幾分鐘(較短的混合時間),進行單次塗佈,並以相同方式進行測量。
C組(Group C):使用充分攪拌混合的漿料,但採用逐層累積的方式構建:每一層皆塗佈至刮削器設定的厚度,乾燥後測量電阻,接著在已乾燥的前一層之上塗佈下一層,再次乾燥並測量電阻,如此重複操作,一步步累積到總厚度。
由於 C 組的每一層都是在相同的充分混合條件下獨立塗佈和乾燥的,因此其最終的「厚度-電阻」關係應該會極度接近理想、均勻分散的線性曲線。這使得它成為與 A 組、B 組進行對比的實用對照組(在 A 組和 B 組中,電解質和粘結劑的分布梯度是在單次、較厚的濕塗層乾燥過程中產生的)。
數據分析
- 結果分析:電阻與厚度的關係
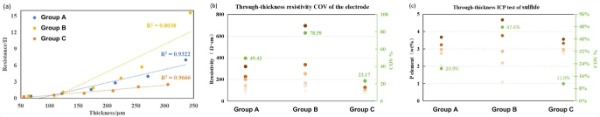
圖 4(a) 顯示,在塗層厚度較低時,三組之間的電阻差異相對較小,但隨著塗層厚度增加,差異變得明顯擴大。這表明在較厚的塗層下,電解質和黏著劑的向上遷移變得更加嚴重,或者說四相系統的分散均勻性變差,從而阻礙了離子/電子傳導通道並降低了電池性能。
透過逐層累積塗佈構建的 C 組,其產生的電阻曲線最接近理想的線性關係,線性擬合度達到 R2 = 0.9666。而攪拌時間短的 B 組,其「電阻-厚度」趨勢更接近指數型增長而非線性增長,線性擬合度僅為R2 = 0.8038,表明在三組中其分散均勻性最差。充分攪拌混合但單次塗佈的 A 組則介於兩者之間,線性擬合度為 R2 = 0.9322——雖然優於 B 組,但與理想曲線仍有可觀測到的差距,這指出未來可以透過製程和配方的調整來進行改善。
- 結果:電阻率變異係數與 ICP 驗證
如圖 5(b) 所示,各組在厚度方向上的電阻率變異係數(COV)也遵循相同的排序:C 組的 COV 最小(23.17%),A 組居中(49.43%),B 組最大(78.59%)。這與 C 組在厚度方向上具有最均勻的分散、而 B 組最不均勻的結論完全一致。
圖 5(c) 中針對磷(P)元素含量的厚度方向 ICP 分析,獨立支持了這一結論:極片分散越均勻,各層之間的 P 含量就越相似,所得的 COV 就越小。C 組顯示出最小的 ICP 變異係數(11.0%),而由短時間攪拌漿料製備的 B 組則顯示出最大的 COV(47.6%),表明其固態電解質在塗佈和乾燥過程中的移動(遷移)最為劇烈。A 組則同樣介於兩者之間(20.9%)。
結論
本文介紹了一種用於評估濕法製程硫化物全固態複合極片分散均勻性的測試方法。藉由使用自動粉末刮削器配合極片電阻分析儀,可以在一系列受控厚度下測量極片電阻以及(選配的)離子電導率;結合 ICP 作為獨立的分析工具,其測試結果可相互交叉驗證,以評估極片材料(特別是固態電解質)的分散狀態。這為評估製程最佳化和配方改進提供了科學依據,有力地支持了濕法硫化物全固態電池製造的工業化發展。
隨著這種製造路徑規模的擴大,極片分散均勻性只是硫化物濕法極片的幾項分析需求之一。另外,由於文獻中已知硫化物固態電解質對水分敏感,會與環境濕度發生反應,因此除了此處介紹的分散均勻性方法外,硫化物電解質的空氣穩定性本身,仍是該電池體系在材料層面上面臨的另一個分析挑戰。
資料來源:IEST元能科技
若您對此產品有興趣,歡迎蒞臨明技公司 - IEST產品網頁參觀